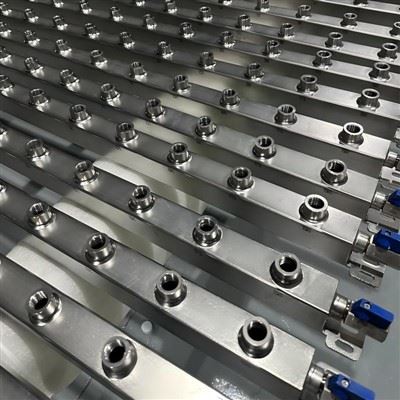
316 Sıvı Soğutma Borusunun İlk Denemede Helyum Sızıntı Testini Geçtiğinden Nasıl Emin Olabilirsiniz?
316 Sıvı Soğutma Borusunun İlk Denemede Helyum Sızıntı Testini Geçtiğinden Nasıl Emin Olabilirsiniz?
316 sıvı soğutma borusu, helyumu 10⁻⁹ mbar·L/s'de yalnızca gösterge açılmadan hemen önce üç şey olduğunda tutar: iç yüzeyde sıkışmış parçacıklar bulunmaz, kaynak yamalı bir işlem yerine nitelikli bir işlemle kapatılır ve tüp doğru şekilde kurutulur ve temizlenir. Çoğu ilk denemedeki arızalara sızıntı dedektöründe değil, günler öncesinden süreç kontrolünde karar verilir.
Her gün çalışan bir mağazada helyum sızıntısı testi buna benziyor. Helyum, boşaltılan borunun dışına püskürtülür; İçerideki bir kütle spektrometresi, içinden geçen her türlü izleyiciyi kaydediyor. 5×10⁻⁷ mbar·L/s'de iğne düz kalır. 1×10⁻⁶ mbar·L/s'de, üç ay sonra canlı bir CDU rafında soğutma sıvısı kaybı olarak ortaya çıkacak bir sızıntınız var. Dedektör asla sızıntı yaratmaz. Sadece birini açığa çıkarıyor.
Temel tez budur: İlk geçiş helyum sızıntısı testi, sonradan düşünülmüş bir test değil, bir üretim tasarımı sonucudur. Aşağıda sonuca karar veren dört değişken (yüzey, kaynak, kurutma ve tespit yöntemi) ve ardından bir sonraki partide çalıştırılacak prosedür yer almaktadır.

Kirletici Maddeler ve Kaynak Kusurları Neden İlk Denemede Arızalara Neden Olur?
Başarısız olan herhangi bir helyum testinde ilk şüpheli delik değildir. Yüzeyde hapsolmuş gazın yavaşça salınmasıdır.
Geleneksel endüstriyel borular genellikle Ra 1,6 μm veya daha pürüzlü bir kalınlıkta tamamlanır. Bu pürüzlülükte, parlatma bileşiği kalıntısı, kesme sıvısı ve havadaki toz, delik boyunca mikro çatlaklarda bulunur. Boru, vakum altında bu kalıntıları saatlerce dışarı atar ve spektrometre, yükselen arka planı bir sızıntı olarak okur. İlk geçiş sonucunun peşinde koşan alıcılar sıklıkla kaçak dedektörünün dürüst olduğunu ve yüzeyin temiz olmadığını keşfederler.
Sıvı soğutma görevi için yüzey hedefi, sırasıyla cilalama, dekapaj ve pasifleştirme yoluyla ulaşılan 0,4 μm'den küçük veya eşit Ra'ya iner. Üç süreç kararı sizi oraya götürür:
- Soğutma sıvısı yalnızca akış yoluna temas ettiğinden, iç pürüzlülük dış çapta değil delikte kontrol edilir.
- Temizleme ve pasivasyon, cilalamanın arkasında bıraktığı serbest demir tabakasını ortadan kaldırarak cilalamanın öncesinde değil, onu takip eder.
- Her tüp, son temizlemeden hemen sonra her iki porttan da kapatılır, böylece paketleme veya nakliye sırasında partiküller yeniden giremez.
Geri ödeme ölçülebilir. Daha pürüzsüz bir delik, parçacıkların biriktiği daha az alan bırakır, böylece soğutma devresi sürüklenmek yerine aylarca sürekli çalışma boyunca stabil kalır. Burada parti tutarlılığı numune kalitesinden daha önemli: Birlikte çalıştığımız bir alıcı, başarılı numuneleri kabul etti, daha sonra üretim partileri arasında değişen dış çap, duvar kalınlığı ve port boyutları buldu ve modülleri sahada yeniden işlemek zorunda kaldı. Örnekler bir sürecin var olduğunu kanıtlıyor. Yalnızca toplu kontrol bunun tekrarlandığını kanıtlar.
Kaynak Kalitesi ve Malzeme Sınıfı Sızıntı Testi Güvenilirliğini Nasıl Belirler?
Helyum testi kaynak sağlamlığını ödüllendirir. Bir kusuru ortadan kaldırmak yerine gizleyen her türlü süreci cezalandırır.
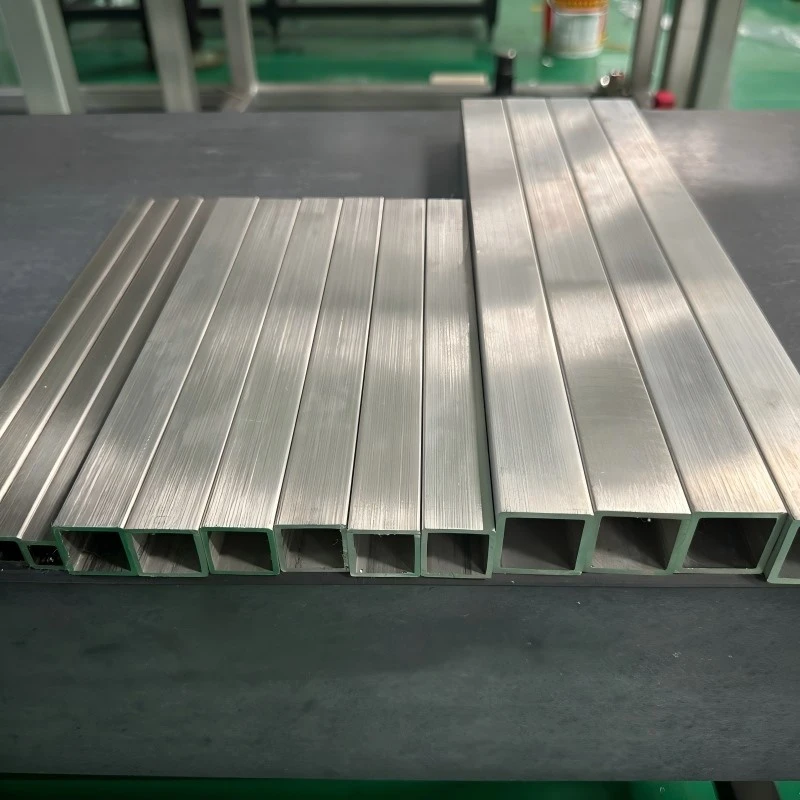
Orbital kaynak, 316 sıvı soğutma borusu bağlantısı için tercih edilen işlemdir çünkü ark, kontrollü parametreler (akım, ilerleme hızı, koruyucu gaz akışı ve geçiş başına ark aralığı kaydedilir) altında sabit bir bağlantı etrafında döner. Elle kaynak yapmak operatörün kararlılığına bağlıdır; Orbital kaynak programa bağlıdır. Bu fark, bağlantının bir tarafında ince bir bölüm kalmaması ve tüm çevre boyunca tutarlı bir nüfuz etme olarak ortaya çıkar.
China Super Tech, kaynak kalitesi yönetimini, prosedür kalifikasyonunu, operatör kalifikasyonunu ve kaynak muayene kayıtlarını yöneten, kaynak kalitesi gereksinimlerine yönelik uluslararası standart olan ISO 3834 kapsamında yürütmektedir. Bir alıcı için bunun pratik anlamı, 1. boru üzerindeki kaynak ile 400. boru üzerindeki kaynağın iki farklı elden değil, aynı kalifiye prosedürden gelmesidir.
Malzeme seçimi güvenilirlik yükünün ikinci yarısını taşır. 316L paslanmaz çelik molibden ekler ve karbonu düşük tutar, bu da klorür içeren ortamlarda çukurlaşmaya ve uzun süreli soğutma sıvısına maruz kalmaya karşı direnci artırır. Yıllarca çalışan kapalı devre bir sıvı soğutma sistemi için bu direnç, deliğin düzgün kalıp kalmayacağını veya başlatma bölgeleri geliştirip geliştirmeyeceğini belirler.
| Karar Noktası | Zayıf Varsayılan | Helyum Testi Yapılmış Boru için Güvenilir Varsayılan |
|---|---|---|
| Kaynak işlemi | Manuel TIG, operatöre bağlı | Kaydedilmiş parametrelerle yörünge kaynağı, ISO 3834 yönetimi |
| Delik bitişi | Ra 1,6 μm ticari kaplama | Ra Cila + turşu + pasivasyondan sonra 0,4 μm'ye eşit veya daha az |
| Malzeme kalitesi | maliyet için 304 | Klorürlerin veya uzun süre soğutma sıvısına maruz kalmanın mevcut olduğu 316L |
| Denetleme | Görsel + nokta kontrolü | Sevkiyat öncesi %100 sızıntı kontrolü |
Dedektör Çalıştırılmadan Önce Kurutma ve Temizleme İşleminin Test Sonucuna Nasıl Karar Verdiği
Artık nem, bir ses borusunun sızıntı olarak okunmasının en yaygın nedenidir.
Bir aralıktaki veya ölü hacimdeki su, vakum altında yavaşça buharlaşır. Kütle spektrometresi su buharını helyum izleyiciden ayırt edemez, dolayısıyla ıslak bir boru sızıntıyı taklit eden bir arka plan sinyali üretir. Düzeltme, test sırasında değil test öncesinde gerçekleşir:
- Tüpü, her iki yönde de nemi tüm uzunluktan uzaklaştıracak kadar yüksek bir basınç ve akışta kuru nitrojenle temizleyin.
- Arka plan hızının düşmesine ve dengelenmesine yetecek kadar vakum altında tutun; dedektör okuması kaymamalı, sabit olmalıdır.
- Üretim partisinden hemen önce onaylı bir helyum sızıntı standardına göre kalibrasyon yapın, böylece cihazın temel çizgisi varsayılmak yerine bilinir.
- Belirtilen reddetme eşiğinde test edin ve başarılı/başarısız işareti yerine tüp başına değeri kaydedin.
3. adımı atlamak, küçük mağazalarda ilk denemelerin çoğunlukla başarısız olduğu yerdir. Kalibre edilmemiş bir cihaz size boruda sızıntı olup olmadığını veya dedektörün sürüklenip sürüklenmediğini söyleyemez.
Hangi Üretim Kontrolü İlk Geçiş Sonucunu Tekrarlanabilir Hale Getirir?
Tek bir temiz parti, bir prosesin işe yarayabileceğini kanıtlar. Temiz partilerden oluşan bir sevkiyat, bir tedarikçinin bunu yürütebileceğini kanıtlar.
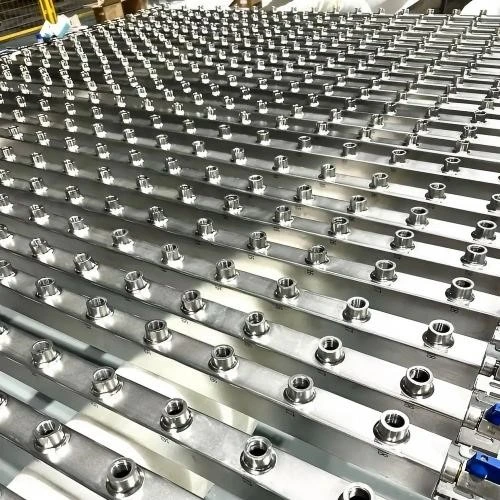
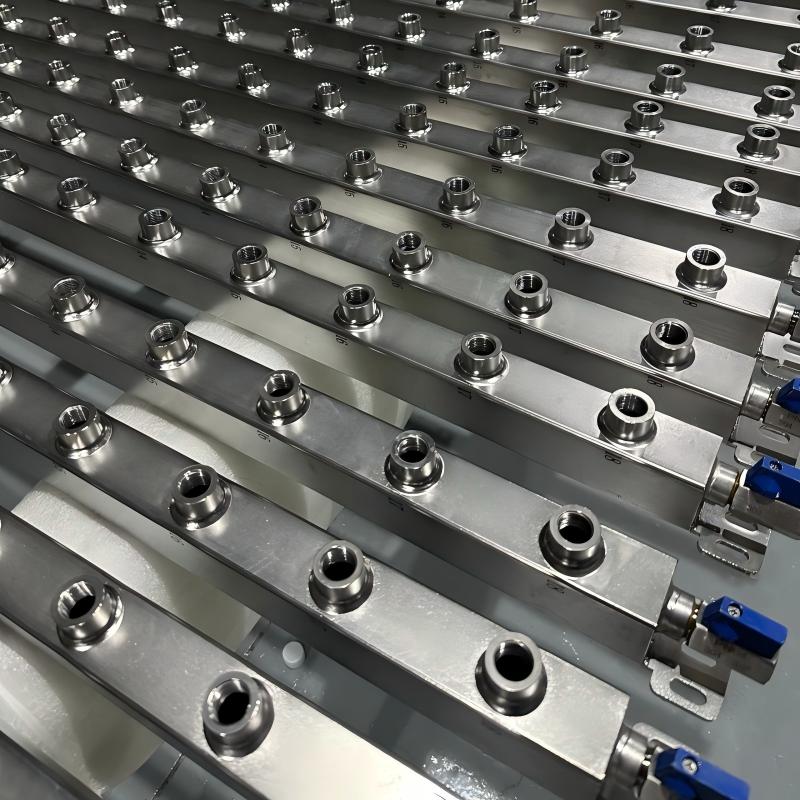
Entegre üretim aritmetiği değiştiriyor. Hammadde muayenesi, boru şekillendirme, kaynak, yüzey işleme, işleme, muayene ve montaj tek bir çatı altında gerçekleştiğinde, parametre değişikliği kaçak dedektöründe fark edilmek yerine bir sonraki istasyonda görülebilir. Programın zaten sıkışık olması durumunda bu önemlidir. ABD'deki bir veri merkezi genişletmesi, tamamı onaylanmış çizimlerle eşleşen ek 2.000 metrelik DN200 316 sıvı soğutma borusunun yanı sıra 24 özel dirsek, 48 flanş ve bir grup bağlantı parçası gerektirdi. Sipariş, üretim ve inceleme aşamalarını tamamladı ve 72 saat içinde deniz taşımacılığı için ayarlandı; çünkü malzeme doğrulaması, boyut kontrolleri, kaynak denetimi ve sızıntı testi, dış satıcılardan oluşan bir zincir değil, şirket içi ardışık adımlardı.
Kapasite programı destekler. Yıllık 12.000 ton paslanmaz çelik boru üretimi, 11 yılı aşkın üretim ve 20'den fazla ülkeye ihracat, hattın boşalmasını beklemek yerine mevcut üretime tekrar sipariş verilmesi anlamına geliyor. Alıcının DN200 işiyle ilgili özeti bunu açıkça ortaya koyuyor: güvenilir boru kalitesi ve duyarlı proje desteği borunun kendisi kadar önemliydi. Ayrıca, açık iletişim ve güvenilir sipariş koordinasyonunun bir mühendislik projesinde ürün kadar önemli olduğunu da belirtti.
Helyumla test edilen sıvı soğutma işlerinde tekrarlanabilirlik, satın alma siparişinin gerçekte satın aldığı şeydir. Gaz giderme kontrolü, yörünge kaynağı, kuru temizleme ve kalibre edilmiş bir dedektörü standart adımlar olarak uygulayan bir tedarikçi, ilk denemede başarılı olacaktır çünkü karar verecek hiçbir şey kalmamıştır.
En büyük endişe numune kalitesi değil, her partinin aynı standardı koruyup koruyamayacağıdır.
Bir tedarikçiyi test edecek cümle budur. Örnek fotoğraf değil toplu kayıt isteyin.
SSS
S: 316 sıvı soğutma borusu için hangi sızıntı oranı geçiş olarak sayılır?
C: Geçiş eşiği sistem spesifikasyonu tarafından belirlenir; genellikle 1×10⁻⁶ mbar·L/s veya CDU görev devreleri için daha sıkıdır. Sayının kendisi yöntemden daha az önemlidir: Dedektör partiden önce onaylı bir helyum sızıntı standardına göre kalibre edilmeli ve ölçülen değer tüp başına kaydedilmelidir. Kaydedilmiş değeri olmayan başarılı/başarısız işareti daha sonra denetlenemez.
S: Bir boru hidrostatik testi geçip helyum sızıntı testini geçemez mi?
C: Evet. Hidrostatik test su ile basınç uygular ve büyük sızıntıları ve yapısal zayıflıkları tespit eder. Helyum testi, bir kütle spektrometresi ile vakum altında çalışır ve çok daha küçük oranlardaki izleyici akışını tespit eder. İnce gözenekliliğe sahip bir kaynak, su basıncını tutabilir ve yine de helyum salabilir. Soğutma sıvısı kaybının arıza süresi anlamına geldiği sıvı soğutma sistemleri için helyum yöntemi, arıza moduna uygun olan yöntemdir.
S: İç yüzey pürüzlülüğü Ra'nın 0,4 μm'den küçük veya eşit olması helyum sızıntı testini gerçekten etkiler mi?
C: Testin ölçtüğü arka plan okumasını etkiler. Daha pürüzlü bir delik parlatma kalıntısını, kesme sıvısını ve parçacıkları mikro çatlaklarda hapseder; vakum altında bu kalıntılar gazdan çıkar ve spektrometre sızıntıya benzeyen yükselen bir sinyal kaydeder. Cilalama, asitleme ve pasifleştirme yoluyla delik pürüzlülüğünün Ra 0,4 μm'den az veya ona eşit olması, sıkışan envanterin çoğunu ortadan kaldırır ve arka planı düz tutar.
S: Helyum testinden önce 316 sıvı soğutma borusu ne kadar süreyle temizlenmelidir?
C: Nem tüm uzunluk boyunca yer değiştirene kadar kuru nitrojenle temizleyin, ardından dedektör arka planı kaymak yerine düzleşene kadar vakum altında tutun. Kesin süre boru uzunluğuna, duvar kalınlığına ve ortam nemine bağlıdır; 6.000 mm'lik uzunluk, kısa bir bükülmeden daha fazla nem tutar. Kontrol önlemi platodur: eğer okuma hala düşüyorsa temizleme tamamlanmamıştır.
S: Helyum testi yapılmış sıvı soğutma borusu siparişinde hangi belgeler bulunmalıdır?
C: ISO 3834 uyarınca ısı numarası, kaynak prosedürü ve operatör yeterlilik kayıtları, boyutsal muayene raporları, yüzey pürüzlülük ölçümleri ve kalibre edilmiş standarda göre boru başına sızıntı testi değerleri ile izlenebilir malzeme sertifikaları talep edin. ISO 9001 ve ISO 3834 sistemlerini çalıştıran bir tedarikçi bunları rutin çıktı olarak üretebilir. Kayıtlar siz talep ettikten sonra bir araya getirilirse süreç kontrol edilmez.
Bir çizimi gerçek süreç kapasitesiyle karşılaştırmaya hazır mısınız? Boru boyutlarınızı, duvar kalınlığınızı ve sızıntı oranı hedefinizi gönderin; bir mühendis 24 saat içinde fizibilite değerlendirmesi, toplu kontrol planı ve prototip zaman çizelgesiyle yanıt verir. Prototip partileri 7-10 gün içinde gönderilir.